
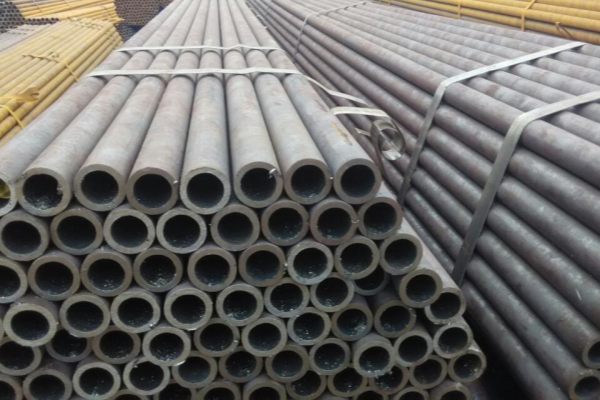
O processo de extrusão de tubos sem costura é uma técnica de fabricação na qual um tarugo de aço sólido e redondo é aquecido e transformado em um tubo oco por meio de perfuração, extrusão, laminação, dimensionamento e tratamento térmico.
Como não há necessidade de soldagem, o tubo finalizado proporciona:
Espessura uniforme da parede
Excelente resistência à pressão
Integridade estrutural superior
Desempenho aprimorado em relação à fadiga
Longa vida útil
Este método de fabricação é especialmente adequado para aplicações que envolvem altas temperaturas, altas pressões ou meios corrosivos.
Principais etapas da fabricação de tubos sem costura
Embora as rotas de produção possam variar dependendo da especificação do produto, o processo típico de extrusão de tubos sem costura inclui as seguintes etapas.
1. Seleção de Matéria-Prima
A produção começa com tarugos de aço redondos cuidadosamente selecionados.
A seleção do material depende da aplicação pretendida e pode incluir:
Aço carbono
Liga de aço
Aço inoxidável
A composição química e a limpeza do tarugo influenciam diretamente as propriedades mecânicas do tubo sem costura acabado.
2. Aquecimento de tarugos
O tarugo é aquecido a uma temperatura controlada acima do seu ponto de recristalização para melhorar a plasticidade, mantendo as propriedades metalúrgicas necessárias.
As temperaturas típicas de aquecimento incluem:
|
Grau do aço |
Temperatura de aquecimento |
Aplicações típicas |
|
Aço carbono |
1100–1250°C |
Transporte estrutural e de fluidos |
|
Liga de aço |
1150–1280°C |
Gasodutos de alta pressão |
|
Aço inoxidável |
1180–1300°C |
Ambientes corrosivos |
O controle preciso da temperatura é essencial para uma deformação estável e qualidade consistente do produto.
3. Perfuração e Extrusão
O tarugo aquecido passa por um laminador de perfuração, onde um mandril cria o centro oco.
O tubo é então formado por meio de equipamentos de extrusão ou laminação, produzindo o formato básico do tubo sem costura.
Este processo elimina as juntas de solda, criando ao mesmo tempo uma estrutura metálica contínua com excelente resistência mecânica.
4. Dimensionamento e Controle de Dimensões
Após a conformação primária, o tubo entra em laminadores de dimensionamento e redução para atingir as dimensões necessárias.
O controle dimensional típico inclui:
|
Fase de fabricação |
Propósito |
|
Piercing |
Criar tubo oco |
|
Alongamento |
Ajuste a espessura e o comprimento da parede. |
|
Tamanhos |
Obtenha o diâmetro externo final e a espessura da parede. |
O dimensionamento preciso garante a conformidade com as normas internacionais e as especificações do cliente.
5. Tratamento térmico
O tratamento térmico melhora o desempenho mecânico do tubo e alivia a tensão residual interna gerada durante a conformação.
Os métodos comuns de tratamento térmico incluem:
Recozimento
Normalizando
Temperagem
Têmpera e revenido (para ligas selecionadas)
O tratamento térmico adequado aumenta a resistência, a ductilidade e a estabilidade dimensional.
6. Acabamento de Superfície
Após o tratamento térmico, o tubo sem costura passa por operações de acabamento, tais como:
Alisamento
Cortar no comprimento desejado
Biselamento ou rosqueamento das extremidades
Limpeza de superfície
aplicação de revestimento protetor
Dependendo das necessidades do projeto, os tubos podem ser fornecidos com pintura preta, verniz, óleo antiferrugem, revestimento epóxi ou outros acabamentos resistentes à corrosão.
Inspeção e Testes de Qualidade
O rigoroso controle de qualidade é parte essencial da fabricação de tubos de aço sem costura.
As inspeções típicas incluem:
Análise da composição química
Testes de tração e propriedades mecânicas
Inspeção dimensional
Teste ultrassônico (UT)
Teste de correntes parasitas (ET)
Teste de partículas magnéticas (MT)
Teste de pressão hidrostática
Inspeção visual da superfície
Esses testes verificam a integridade do produto, detectam defeitos internos ou superficiais e garantem a conformidade com normas internacionais como as especificações ASTM, API, ASME e EN.