
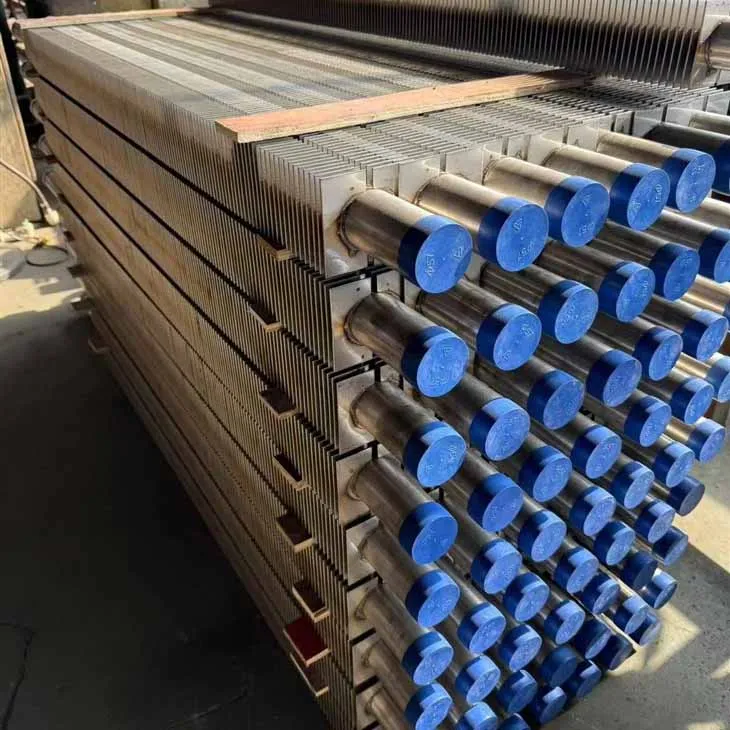
Tubos de aleta soldados de alta frequênciasão Produzido enrolando helicoidalmente uma tira contínua da aleta (aço carbono, inoxidável Aço, ou outras ligas) em torno do tubo baixo ao aplicar a alta frequência Corrente elétrica (tipicamente 200-450 kHz) para a interface. A resistência elétrica do contato Ponto gera calor localizado intenso, trazendo instantaneamente o metal para um Estado fundido (1200-1400 ° C) sem derreter o material de enchimento, enquanto uma pressão de forjamento de 0, 8-1, 5 MPa é aplicado para obter uma ligação metalúrgica contínua. O O resultado é um acessório da aleta-à-tubo com a força elástica que aproxima aquela de As matérias-primas próprias, oferecendo a durabilidade superior sob o thermal Ciclismo e vibração. HFW aleta tubos estão disponíveis em dois tipos aleta primária: Aletas sólidas (planas) para aplicações de uso geral e aletas serrilhadas (dentadas) Que criam turbulência, quebrando a camada limite para um aumento adicional de 35-45% No coeficiente de transferência térmica comparado às aletas contínuas padrão. O efetivo A área de transferência térmica pode ser expandida a 4-10 vezes aquela da Tubo liso, com condutibilidade térmica de aproximadamente 15,1 W/(m · K) para Aço inoxidável graus.
Aplicações:
Tubos de aço são indispensáveis Praticamente todas as indústrias que dependem do gerenciamento térmico.
•Na geração energética, servem em economizadores da caldeira, vapor Condensadores, pré-aquecedores a ar, superaquecedores e sistemas de recuperação de calor residual Recuperar o calor dos gases de combustão que de outra forma seriam perdidos.
•Em plantas de processamento petroquímico e químico, os tubos aletas são Usado em trocadores de calor, reatores, reboilers, colunas de destilação e processo Aquecedores, manuseando produtos químicos agressivos e condições de alta temperatura.
•Refinarias de petróleo empregá-los em aquecedores de petróleo bruto, refrigeradores a gás e Vaporização do GNL sistemas.
•Em AVAC e refrigeração Sistemas, tubos aletas funcionam como condensadores, evaporadores e manuseio de ar Unidades para construir controle climático. Aplicações adicionais incluem alimentos e Processamento de bebidas (pasteurização), Radiadores automotivos e refrigeradores a ar da carga, refrigeradores marinhos do seawater, aviões Sistemas de controle ambiental, esterilização farmacêutica e renovável Tecnologias energéticas como coletores solares térmicos e caldeiras a biomassa.
O tubo de aço aletado Fabricado com precisão dimensional, material, e especificações mecânicas para Assegure o desempenho seguro na transferência térmica de alta temperatura e de alta pressão Serviço.
DimEnsional Especificação Tabela
|
Parâmetro |
Gama |
Tolerância/Notas |
|
Diâmetro externo do tubo baixo (OD) |
10 - 219mm (padrão); até 500mm (personalizado) |
± 0.5mm (laminado a quente); ± 0.1mm (estirado a frio) |
|
Espessura De Parede Do Tubo Baixo (WT) |
1.0 - 12.0mm (padrão); até 30mm (especial) |
± 10% do nominal |
|
Comprimento baixo do tubo |
3 m - 15 m (padrão); até 18 m (costume) |
± 1mm (≤ 6 m); ± 2mm (>6 m) |
|
Tipo Fin |
Sólido (plano)/Serrilhado (dentado)/espiral helicoidal |
Hélice contínua |
|
Material barbatana |
Aço carbono, aço inoxidável, alumínio, cobre |
Compatível com tubo base |
|
Altura barbatana |
8 - 25mm (padrão); 6 - 50mm (personalizado) |
± 0,5mm |
|
Espessura barbatana |
0.8 - 2.5mm (padrão); 0.5 - 4.0mm (costume) |
± 0,05mm |
|
Barbatana Pitch |
4 - 20mm (padrão); 2 - 25mm (personalizado) |
± 0,2mm |
|
Densidade barbatana |
1.2 - 6.0 aletas por polegada (FPI) (típico) |
Baixo: 1-2 FPI; Médio: 3-5 FPI; Alto: 6-8 FPI |
|
Relação área superfície |
4 - 10 × tubo nu (dependendo da geometria da aleta) |
Maior para aletas de alta densidade e alta altura |
|
Soldagem Freqüência |
200 - 450 kHz |
Controlado por processo HFW |
|
Soldagem velocidade |
15 - 40 m/min |
Afeta a integridade do vínculo |
MAterial Grau & Tabela composição química
|
Padrão baixo do tubo |
Grau baixo do tubo |
Opções do material aleta |
Aleta Material Grau |
Características-chave |
|
ASTM A179 |
Aço sem costura de baixo carbono |
Aço carbono/alumínio |
Q235B / AL1060 |
O mais econômico; apropriado para o serviço geral do permutador de calor até 400 °C |
|
ASTM A192 |
Aço carbono sem costura (alta pressão) |
Aço carbono/aço inoxidável |
Q235B / SS304 |
Aplicações de caldeiras de alta pressão |
|
ASTM A106 |
Aço carbono sem costura Gr.B |
Aço carbono/aço inoxidável |
Q235B / SS304/316 |
Serviço de alta temperatura; API 5L equivalente |
|
ASTM A213 |
T11, T22, T91 (liga Cr-Mo) |
Liga aço/aço inoxidável |
Combinando a categoria/SS304/316 |
Resistente à fluência para o serviço 550-650 °C |
|
ASTM A213 |
TP304, TP304L (aço inoxidável) |
Aço inoxidável |
SS304 / SS304L |
Resistente à corrosão; alimentos/grau farmacêutico |
|
ASTM A213 |
TP316, TP316L (aço inoxidável) |
Aço inoxidável |
SS316 / SS316L |
Resistência superior do cloreto; aplicações marinhas/químicas |
|
EN 10216 2 |
P235GH, P265GH, 16Mo3 |
Aço carbono/aço inoxidável |
Conforme necessário |
Padrão europeu; CE-marcado para PED |
|
5310 GB |
20G, 15CrMoG, 12Cr1MoVG |
Aço carbono/liga |
Conforme necessário |
Padrão nacional chinês para caldeiras de alta pressão |
MechaNical & térmico Tabela do desempenho
|
Parâmetro |
Aço carbono (A179) |
Liga do aço (T11/T22) |
Aço inoxidável (TP304/316L) |
|
Resistência à tração do tubo baixo (minuto) |
MPa 325 |
MPa 415 a 585 |
MPa 485 a 515 |
|
Resistência do rendimento do tubo baixo (minuto) |
MPa 180 |
MPa 205 a 415 |
MPa 170 a 205 |
|
Alongamento do tubo baixo (minuto) |
35% |
20-30% |
35 a 40% |
|
Temperatura operacional contínua máxima |
~ 400 ° C |
~ 565 ° C (T22); ~ 650 ° C (T91) |
~ 750 ° C |
|
Condutividade térmica |
~ 45 W/(m · K) |
~ 35 - 40 W/(m · K) |
~ 15 - 16 W/(m · K) |
|
Calor transferência coeficiente (HFW aleta sólida) |
250 - 350 W/m² · K |
250 - 350 W/m² · K |
250 - 350 W/m² · K |
|
Calor transferência coeficiente (HFW aleta serrilhada) |
380 - 500 W/m² · K |
380 - 500 W/m² · K |
380 - 500 W/m² · K |
|
Melhoria eficiência térmica |
25-45% sobre a aleta sólida |
25-45% sobre a aleta sólida |
25-45% sobre a aleta sólida |
Padrão
Nossos tubos de aço finned são fabricados Conformidade com as principais normas internacionais, garantindo segurança, confiabilidade, E desempenho em aplicações críticas.
|
Padrão |
Descrição |
Graus Comuns |
|
ASTM A179 |
Seamless frio-estirado baixo-carbono aço Trocador de calor e tubos condensadores |
Grau 1010, 1020 |
|
ASTM A192 |
Seamless Carbon Steel Caldeira e Superheater Tubos para serviço de alta pressão |
Grau 1015, 1025 |
|
ASTM A210 |
Seamless Médio-Carbono Aço Caldeira e Tubos do superaquecedor |
Grau A1, C |
|
ASTM A213 |
Seamless ferrítico e austenítico Tubos de caldeira, superaquecedor e permutador de calor de liga de aço |
T11, T22, TP304, TP321 |
|
ASTM A335 |
Seamless Ferrítico Liga de Aço Tubo para Serviço de alta temperatura |
P11, P22, P91 |
Padrões materiais aletas:
|
Materiais |
Padrão |
Aplicação |
|
Tira aço carbono |
ASTM A1008 / A1011 |
Troca térmica geral, economizadores. |
|
Tira aço inoxidável |
ASTM A240 (304, 316, 321) |
Ambientes corrosivos, de alta temperatura Superaquecedores. |
|
Tira alumínio |
ASTM B209 (1100; 3003) |
Refrigeradores a ar onde a redução de peso Necessário. |
Acabamento & testes padrões:
|
Padrão |
Descrição |
|
ASME Secção I |
Power Caldeiras (Regras para construção). |
|
ASME Secção VIII |
Vasos a Pressão. |
|
IES |
Heat Exchange Institute Padrões. |
|
TEMA |
Tubular trocador fabricantes Associação. |
Processo
O processo de fabricação de aço aletado A Tubes utiliza tecnologia de soldagem por resistência de alta frequência (HFRW) Ligações consistentes, de alta qualidade da aleta-à-tubo com entrada mínima do calor e nenhum Material do enchimento.
Passo 1-Tubo Base Preparação: O tubo baixo sem emenda ou soldado (aço carbono, aço de liga, ou Aço inoxidável) é cortado ao comprimento especificado e inspecionado para dimensional Precisão e defeitos superficiais. A superfície do tubo é limpa para remover óleo, ferrugem, E contaminantes; endireitado para evitar o desalinhamento das aletas espirais; e As extremidades são preparadas para o processo da soldadura da aleta.
Passo 2-Fin Strip Preparação: Uma tira metálica contínua (aço carbono, aço inoxidável, alumínio, Ou a outra liga) precisão-é formada à espessura exigida da aleta. Para serrilhada As aletas (dentadas), a tira do metal são cortadas ou cortadas em intervalos regulares antes Envolvendo para criar a geometria dentada que promove a turbulência e aumenta Transferência térmica.
Passo 3-Alta frequência Soldadura da resistência (processo do núcleo): O tubo baixo é fixado em um automatizado HFW fin tubo máquina. A tira da barbatana é enrolada helicoidalmente ao redor do tubo com Controle preciso do passo. Como a borda da aleta passa através de uma bobina de alta frequência ou Cabeça de solda, corrente elétrica de alta frequência (200-450 kHz) é Aplicada à interface. Devido à resistência elétrica no contato O ponto, calor localizado intenso é gerado, levantando a temperatura do metal a 1200-1400 ° C e trazendo a interface para um estado fundido. Simultaneamente, a Pressão de forjamento de 0, 8-1, 5 MPa é aplicada por rolos de pressão, forçando a aleta derretida Material na superfície do tubo e criando uma ligação metalúrgica contínua Ao longo de todo o comprimento da costura espiral. O processo é totalmente automatizado via Controle PLC com parâmetros programáveis (motor de alimentação, servo motor de graduação) Assegurando a colocação consistente da aleta, a penetração, e a protrusão mínima da solda. O A operação inteira não exige nenhuma fonte ou material externo do enchimento do calor.
Passo 4-Arrefecimento e Solidificação: O tubo da aleta soldada é imediatamente resfriado, normalmente via água Pulverizador ou ar forçado, para solidificar a junção da solda e o fechamento na geometria da aleta.
Passo 5-Calor pós-solda Tratamento (PWHT): Para tubos de aço de liga (por exemplo, T11, T22, T91), tensão O alívio ou o recozimento completo podem ser executados após a soldadura da aleta de acordo com Especificações relevantes para aliviar tensões residuais e evitar Rachaduras induzidas por hidrogênio.
Passo 6-Endireitamento e Acabamento: O tubo finned é endireitado e passado através do dimensionamento rolos como Necessário. As extremidades do tubo são cortadas ao comprimento final, e a seção finned é aparada em As extremidades para deixar uma seção desencapada da tubulação para soldar ou flangear (tipicamente 50-150mm em Cada extremidade).
Passo 7-Inspeção Qualidade: 100% inspeção visual da costura de solda é realizada. Para críticas Aplicações, NDE adicional (corrente de Foucault ou teste ultrassônico) é conduzido. A verificação dimensional inclui a altura da aleta, o passo da aleta, o tubo baixo OD e a parede Espessura. A integridade da solda é verificada por testes destrutivos (peel test) Amostra cupons.
Passo 8-Acabamento superficial & Marcação: Os tubos do aço carbono recebem um revestimento oxidação-preventivo. Cada tubo É marcado com grau, tamanho, número de calor, tipo/especificação da aleta e padrão. Tipo 3.1 certificados do teste do moinho do EN 10204 são fornecidos.